ઉત્પાદન ઝાંખી
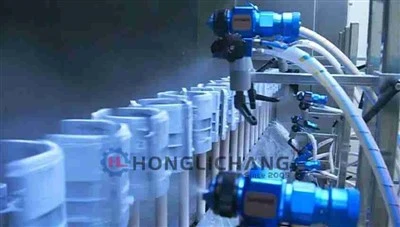
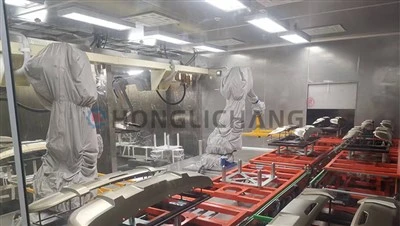
ગ્રીલ પેઇન્ટ શોપ ખાસ કરીને PP ઓટોમોટિવ ગ્રિલ્સ માટે તૈયાર કરવામાં આવી છે, રોબોટિક એપ્લીકેશન અને વર્કપીસ ટ્રાન્સફર ટેક્નોલોજીને એકીકૃત કરવા માટે પ્રીટ્રીટમેન્ટ, હેન્ડલિંગ, મલ્ટી-લેયર કોટિંગ, ફ્લેશ-ઓફ અને ક્યોરિંગથી લઈને અંતિમ નિરીક્ષણ સુધી સંપૂર્ણ-પ્રક્રિયા ઓટોમેશન પહોંચાડવા માટે.


ટેકનિકલ વિશિષ્ટતાઓ
સમર્પિત રીસીપ્રોકેટીંગ સ્પ્રે સિસ્ટમ
|
પરિમાણ |
ટેકનિકલ સ્પષ્ટીકરણ |
|
ધરી રૂપરેખાંકન |
માનક 3-અક્ષ (X/Y/Z); વૈકલ્પિક 4-અક્ષ ઓસીલેટીંગ સિસ્ટમ |
|
અસરકારક કાર્યકારી શ્રેણી |
X: 1,500–3,000 mm; Y: 800–1,500 mm; Z: 1,000–2,000 mm |
|
પારસ્પરિક ગતિ |
સ્ટેપલેસલી એડજસ્ટેબલ, 0.3–1.8 m/s; ગ્રીડ વિસ્તાર: આશરે. 0.5 m/s; ધાર વિસ્તાર: આશરે. 1.2 મી/સે |
|
સ્પ્રે ગન એડજસ્ટમેન્ટ એંગલ |
±25 ડિગ્રી ઊભી અને આડી |
|
સ્પ્રે ગન રૂપરેખાંકન |
સ્ટેશન દીઠ 6-12 HVLP ઈલેક્ટ્રોસ્ટેટિક સ્પ્રે ગન, ઉપર, નીચે અને બાજુઓ પર ગોઠવાયેલી |
|
પોઝિશનિંગ ચોકસાઈનું પુનરાવર્તન કરો |
±0.03 મીમી |
|
ઓપરેટિંગ મોડ્સ |
ગ્રીડ મોડ / એજ મોડ / હાઇબ્રિડ મોડ |
રોટરી ફિક્સ્ચર સિસ્ટમ
|
પરિમાણ |
ટેકનિકલ સ્પષ્ટીકરણ |
|
પરિભ્રમણ ઝડપ |
સ્ટેપલેસ એડજસ્ટમેન્ટ, 5–15 આરપીએમ |
|
ફિક્સ્ચર દીઠ મહત્તમ લોડ |
20 કિલો કરતાં ઓછું અથવા બરાબર |
|
ફિક્સ્ચર લેઆઉટ |
અવરોધ-મુક્ત ડિઝાઇન સાથે ગાઢ મોડ્યુલર લેઆઉટ |
|
ડ્રાઇવ સિસ્ટમ |
ગિયર મોટર + સિંક્રનાઇઝ ટ્રાન્સમિશન |
સ્પ્રે બૂથ અને પર્યાવરણીય નિયંત્રણ સિસ્ટમ
|
પરિમાણ |
ટેકનિકલ સ્પષ્ટીકરણ |
|
ક્લીનરૂમ વર્ગ |
ISO વર્ગ 8; 22 ± 2 ડિગ્રી ; 55 ± 6% આરએચ |
|
એરફ્લો ડિઝાઇન |
ટોચની હવા પુરવઠો + મલ્ટી-ડાયરેશનલ સાઇડ એક્ઝોસ્ટ; નકારાત્મક દબાણ: −13 થી −22 Pa |
|
બૂથ બાંધકામ |
એન્ટિ-સ્ટીક કોટિંગ સાથે સંપૂર્ણ સ્ટેનલેસ-સ્ટીલ ઇન્ટિરિયર |
સ્વચાલિત પેઇન્ટિંગ પ્રક્રિયા
લોડ કરી રહ્યું છે → રોટરી ફિક્સ્ચર પોઝિશનિંગ → ડિગ્રેઝિંગ અને ડસ્ટ રિમૂવલ → પ્લાઝ્મા એક્ટિવેશન (વૈકલ્પિક) → સ્ટેટિક એલિમિનેશન → રિસીપ્રોકેટિંગ અને રોટરી કોમ્બિનેશન કોટિંગ → એન્ટિ-એક્યુમ્યુલેશન લેવલિંગ → હાઇ-ટેમ્પેરેચર ક્યોરિંગ (3 ડિગ્રી, 0 ડિગ્રી, 1 ડિગ્રી સુધી) →નિયંત્રિત મલ્ટી-સ્ટેજ કૂલિંગ ટનલ (પરિમાણોને સ્થિર કરવા માટે વર્કપીસની સપાટીનું તાપમાન 40 ડિગ્રીથી નીચે લાવવું) → દેખાવ અને પ્રદર્શન નિરીક્ષણ → અનલોડિંગ
લોડિંગ અને ફિક્સ્ચરિંગ
રોટરી ફિક્સર પર મેન્યુઅલ અથવા ઓટોમેટિક લોડિંગ. ફિક્સ્ચર લેઆઉટ ભાગના કદ સાથે મેળ ખાય છે.
સરફેસ કન્ડીશનીંગ
સફાઈ, ધૂળ દૂર કરવી, સ્થિર દૂર કરવું અને વૈકલ્પિક પ્લાઝ્મા સારવાર.
કોટિંગ
ઓપનિંગ્સ, કિનારીઓ અને રિસેસ્ડ વિસ્તારોના સમાન કવરેજ માટે રોટરી ફિક્સ્ચર મૂવમેન્ટ સાથે X/Y/Z રિસિપ્રોકેટિંગ સ્પ્રે.
ઉપચાર અને ઠંડક
નિયંત્રિત ફ્લેશ-બંધ, 140 ડિગ્રી સુધી ક્યોરિંગ, અને નિરીક્ષણ પહેલાં 40 ડિગ્રીથી નીચે ઠંડું કરવું.
સિસ્ટમ રૂપરેખાંકનો
પ્રીટ્રીટમેન્ટ સબસિસ્ટમ:સ્વયંસંચાલિત સફાઈ, સ્થિર નિયંત્રણ અને સપાટી ઊર્જા કન્ડીશનીંગ.
કોટિંગ સબસિસ્ટમ:મિકેનિકલ X/Y/Z રીસીપ્રોકેટર્સ, HVLP ઈલેક્ટ્રોસ્ટેટિક એસેમ્બલીઓ અને ચોકસાઇ પ્રવાહી વિતરણ મોડ્યુલો.
કન્વેયન્સ સબસિસ્ટમ:સતત ટ્રાન્સફર માટે સિંક્રનસ ડ્રાઇવ-મોટર સિસ્ટમ્સ અને રોટરી ઇન્ડેક્સિંગ ફિક્સર.
પર્યાવરણીય સબસિસ્ટમ:સ્ટેનલેસ-સ્ટીલ કન્ટેઈનમેન્ટ બૂથ જેમાં એન્ટી-એડેશન વોલ અને ઝોન્ડ પ્રેશર મેનેજમેન્ટ છે.
થર્મલ અને ઇન્સ્પેક્શન સબસિસ્ટમ:મલ્ટી-ઝોન કન્વેક્શન ઓવન, કૂલિંગ ટનલ અને ઓટોમેટેડ ડ્રાય-ફિલ્મ જાડાઈ માપન.
અરજીઓ
ઓટોમોટિવ બાહ્ય ઘટકો:PP ફ્રન્ટ ગ્રિલ્સ, પાછળના ગ્રિલ્સ અને ડેકોરેટિવ એક્સટીરિયર પ્લાસ્ટિક ટ્રીમના ઉચ્ચ-વોલ્યુમ કોટિંગ માટે રચાયેલ છે.
ટાયર-1/ટાયર-2 ઉત્પાદન:પુનરાવર્તિત કોટિંગ પ્રક્રિયાઓ અને સતત ભાગ હેન્ડલિંગની જરૂર હોય તેવા સ્વયંસંચાલિત ઉત્પાદન લાઇન માટે યોગ્ય.
મલ્ટી-લેયર કોટિંગ સિસ્ટમ્સ:સામાન્ય ઓટોમોટિવ 3-કોટ પ્રક્રિયાઓ માટે ગોઠવી શકાય છે: પ્રાઈમર → બેઝકોટ → ક્લિયરકોટ
કોટિંગ ક્રમ અને પ્રક્રિયાના પરિમાણો પેઇન્ટ સપ્લાયરની તકનીકી આવશ્યકતાઓ અનુસાર પસંદ કરવામાં આવે છે.


OEM / ODM કસ્ટમાઇઝેશન પ્રક્રિયા
પરામર્શ અને વિશ્લેષણ
આની સમીક્ષા:
ફેક્ટરી લેઆઉટ
ભાગ પરિમાણો
ભાગ રેખાંકનો અથવા 3D મોડેલો
કોટિંગ આવશ્યકતાઓ
લક્ષ્ય ઉત્પાદન ક્ષમતા
ઉપયોગિતા શરતો
એન્જિનિયરિંગ અને 3D ડિઝાઇન
કસ્ટમાઇઝ્ડ ઇક્વિપમેન્ટ લેઆઉટ, મિકેનિકલ ડિઝાઇન, ફિક્સ્ચર ડિઝાઇન અને પ્રોસેસ ફ્લો પ્રોજેક્ટ જરૂરિયાતો અનુસાર વિકસાવવામાં આવે છે.
ઉત્પાદન અને FAT
શિપમેન્ટ પહેલાં સાધનોનું ઉત્પાદન અને પરીક્ષણ કરવામાં આવે છે. ફેક્ટરી સ્વીકૃતિ પરીક્ષણ સંમત તકનીકી વિશિષ્ટતાઓ અનુસાર કરી શકાય છે.
ઇન્સ્ટોલેશન અને કમિશનિંગ
યાંત્રિક, વિદ્યુત, વાયુયુક્ત અને પ્રક્રિયા સિસ્ટમો ગ્રાહકની સાઇટ પર સ્થાપિત અને કાર્યરત છે.
તાલીમ અને આધાર
ઑપરેટર તાલીમ, ટેકનિકલ દસ્તાવેજીકરણ, કમિશનિંગ સપોર્ટ, અને સ્પેર{0}}પાર્ટ્સનો પુરવઠો પ્રોજેક્ટના અવકાશ અનુસાર પ્રદાન કરવામાં આવે છે.
ગુણવત્તા નિયંત્રણ અને પાલન
શુષ્ક-ફિલ્મની જાડાઈ (DFT)
જટિલ ભૂમિતિઓમાં કોટિંગ બિલ્ડની ચકાસણી, લક્ષ્ય સહિષ્ણુતામાં તફાવત જાળવી રાખવો.
સંલગ્નતા પરીક્ષણ
લાગુ પરીક્ષણ ધોરણ અનુસાર પોલીપ્રોપીલિન સબસ્ટ્રેટ પર કોટિંગ સંલગ્નતાનું મૂલ્યાંકન કરવા માટે ક્રોસ-હેચ એડહેસન ટેસ્ટિંગ કરી શકાય છે.
સપાટી ગુણવત્તા નિરીક્ષણ
નિરીક્ષણ આવરી શકે છે:
ઝોલ
પિનહોલ્સ
ધૂળ અને રજકણોનો સમાવેશ
અસમાન કોટિંગ
એજ કવરેજ
અન્ય દેખાવ ખામીઓ
પર્યાવરણીય પ્રતિકાર
થર્મલ શોક, ભેજ પ્રતિકાર અને પથ્થર-ચિપ પ્રદર્શન માટે પ્રયોગશાળા પરીક્ષણ.
પાલન ધોરણો
ISO 9001, ISO 14001, અને ISO 45001 ફ્રેમવર્ક માટે બિલ્ટ, માલિકીની કોર ટેક્નોલોજી પેટન્ટ દ્વારા સમર્થિત.
FAQ
હોટ ટૅગ્સ: ગ્રીલ પેઇન્ટ શોપ, ચાઇના ગ્રીલ પેઇન્ટ શોપ ઉત્પાદકો, સપ્લાયર્સ, ફેક્ટરી