ઉત્પાદન ઝાંખી
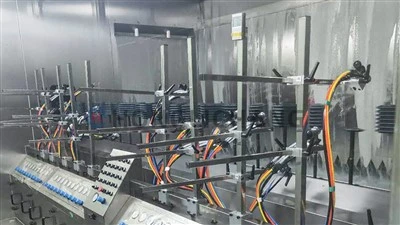
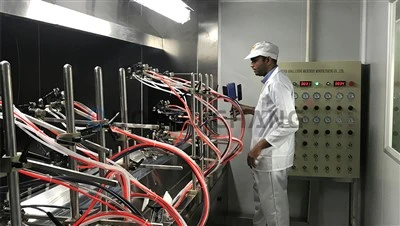
પ્લાસ્ટિક પેઇન્ટિંગ પ્રોડક્શન લાઇન એ બહુમુખી થર્મલ-બિન-મેટાલિક વર્કપીસ માટે ક્યોરિંગ સિસ્ટમ છે. તે મલ્ટી-પ્લાસ્ટિક સુસંગતતા, વિરોધી-વિકૃતિ ઢાળ ક્યોરિંગ, અને વ્યાવસાયિક ધૂળ દૂર કરે છે, જે અસરકારક, ખર્ચ-સરફેસ કોટિંગ સોલ્યુશન પ્રદાન કરે છે.


ટેકનિકલ વિશિષ્ટતાઓ
|
પ્રક્રિયા / સિસ્ટમ |
પરિમાણ આઇટમ |
ટેકનિકલ વિશિષ્ટતાઓ |
|
પ્રીટ્રીટમેન્ટ એન્ડ એક્ટિવેશન સિસ્ટમ |
Degreasing અને સફાઈ |
નિમ્ન-તાપમાન તટસ્થ સફાઈ, 40–55 ડિગ્રી |
|
સપાટી સક્રિયકરણ |
પ્લાઝ્મા / ફ્લેમ ટ્રીટમેન્ટ, સપાટીનું તણાવ 42 mN/m કરતા વધારે અથવા બરાબર |
|
|
સ્થિર નાબૂદી |
આયન એર શાવર + સ્ટેટિક એલિમિનેશન બાર, વોલ્ટેજ 200 V કરતા ઓછું અથવા બરાબર |
|
|
પર્યાવરણીય નિયંત્રણ સિસ્ટમ |
પર્યાવરણીય ધોરણો |
23 ± 2 ડિગ્રી , 60 ± 5% RH, ISO વર્ગ 8 ક્લીનરૂમ |
|
ગાળણ ધોરણ |
જી |
|
|
ઇલેક્ટ્રોસ્ટેટિક સ્પ્રે સિસ્ટમ |
વિચ્છેદક કણદાની પરિમાણો |
ઝડપ 30,000–70,000 RPM, વોલ્ટેજ 60–100 kV |
|
ફિલ્મ જાડાઈ |
પ્રાઇમર: 15-25 μm; ટોપકોટ: 20-40 μm; સહનશીલતા ±3 μm |
|
|
ટ્રાન્સફર કાર્યક્ષમતા |
82% કરતા વધારે અથવા બરાબર |
|
|
થર્મલ ક્યોરિંગ સિસ્ટમ |
ગ્રેડિયન્ટ ક્યોરિંગ તાપમાન |
સ્ટેજ 1: 60-70 ડિગ્રી; સ્ટેજ 2: 80-100 ડિગ્રી |
|
તાપમાન એકરૂપતા |
±2 ડિગ્રી , ગરમ-વાયુ પરિભ્રમણ ડિઝાઇન |
પ્લાસ્ટિક પેઇન્ટિંગ પ્રક્રિયા
અમારી પ્લાસ્ટિક પેઇન્ટિંગ લાઇન સતત સ્વયંસંચાલિત પ્રક્રિયામાં સપાટીની તૈયારી, ચોકસાઇ છંટકાવ અને નિયંત્રિત ઉપચારને એકીકૃત કરે છે. મજબૂત પેઇન્ટ સંલગ્નતા, એકસમાન કોટિંગ ગુણવત્તા અને સતત સપાટીની પૂર્ણાહુતિ સુનિશ્ચિત કરવા માટે દરેક તબક્કાને કાળજીપૂર્વક નિયંત્રિત કરવામાં આવે છે.
લોડિંગ → પ્રી-સફાઈ → સ્થિર નિવારણ → સપાટી સક્રિયકરણ → ડસ્ટ રિમૂવલ → પ્રાઈમર સ્પ્રેઈંગ → લેવલિંગ → ટોપકોટ સ્પ્રેઈંગ → લેવલિંગ → ગ્રેડિયન્ટ ક્યોરિંગ → કૂલિંગ → ઈન્સ્પેક્શન અને રિવર્ક → અનલોડિંગ
મુખ્ય સાધનો અને સિસ્ટમ
પૂર્વ સારવાર અને સક્રિયકરણ એકમ:ઉચ્ચ-કાર્યક્ષમતા તટસ્થ સફાઈ ટાંકીઓ અને સખત સપાટી ઊર્જા નિયંત્રણ માટે ચોકસાઇ પ્લાઝ્મા/ફ્લેમ રોબોટ્સ.
સ્વચ્છ સ્પ્રે બૂથ:મલ્ટી-સ્ટેજ એર ફિલ્ટરેશન અને ઓટોમેટિક ઈલેક્ટ્રોસ્ટેટિક એર શાવર સાથે ISO ક્લાસ 8 ક્લીનરૂમ.
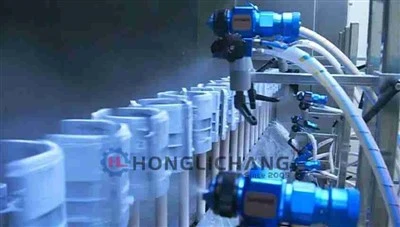
ઉચ્ચ-ચોકસાઇ સ્પ્રેઇંગ સિસ્ટમ:ઉચ્ચ સ્થાનાંતરણ કાર્યક્ષમતા માટે આયાત કરેલ રોટરી બેલ/એર સ્પ્રે ગન અને મલ્ટી-અક્ષ પેઇન્ટિંગ રોબોટ્સ.
સ્માર્ટ ક્યોરિંગ ઓવન:વિભાજિત તાપમાન નિયંત્રણ નીચા-તાપમાન ગ્રેડિયન્ટ હીટિંગ અને કડક થર્મલ એકરૂપતાને સુનિશ્ચિત કરે છે.
વહન અને નિયંત્રણ સિસ્ટમ:ઓવરહેડ ચેઇન અથવા સ્કિડ કન્વેયર્સ (સ્પીડ 4--15m/મિનિટ) પૂર્ણ-લાઇન સ્વચાલિત મોનિટરિંગ માટે PLC અને કેન્દ્રીય HMI સાથે જોડી.
અરજીઓ
હોમ એપ્લાયન્સ હાઉસિંગ (ટીવી ફ્રેમ્સ, એર કન્ડીશનર પેનલ્સ, રેફ્રિજરેટર શેલ્સ, વગેરે)
3C ઇલેક્ટ્રોનિક્સ હાઉસિંગ્સ (લેપટોપ શેલ્સ, સ્માર્ટ હાર્ડવેર કેસીંગ્સ)
ઓટોમોટિવ ઇન્ટિરિયર પ્લાસ્ટિક પાર્ટ્સ (ઇન્સ્ટ્રુમેન્ટ પેનલ્સ, સેન્ટર કન્સોલ, ડોર ટ્રીમ્સ વગેરે)
મેડિકલ પ્લાસ્ટિક એસેસરીઝ અને દૈનિક ઉપભોક્તા પ્લાસ્ટિક સામાન
ઔદ્યોગિક પ્લાસ્ટિક એન્ક્લોઝર્સ અને અન્ય બિન-ઉચ્ચ-ચળકાટથી અલ્ટ્રા-ઉચ્ચ-ચળકતા બાહ્ય ટ્રીમ્સ
કસ્ટમાઇઝ્ડ સોલ્યુશન
ટર્નકી એન્જિનિયરિંગ:તમારા વર્કપીસના પરિમાણો, ક્ષમતા, પેઇન્ટનો પ્રકાર અને ફેક્ટરી લેઆઉટના આધારે અનુરૂપ, એક-કસ્ટમ ડિઝાઇન.
વેચાણ પૂર્વ-કન્સલ્ટિંગ:નિષ્ણાત તકનીકી માર્ગદર્શન, પ્રક્રિયા સિમ્યુલેશન, લેઆઉટ રેખાંકનો અને બજેટ આયોજન.
ફેક્ટરીની મુલાકાતો:વિનંતી પર ઉપલબ્ધ પ્લાન્ટ પ્રવાસો અને બેન્ચમાર્ક લાઇન નિરીક્ષણો.
ગુણવત્તા પરીક્ષણ વસ્તુઓ અને પાલન
સંલગ્નતા અને ફિલ્મની જાડાઈ:સ્તરો લક્ષ્ય સ્પેક્સ (પ્રાઈમર: 15–25 um; ટોપકોટ: 20–40 um, ±3 um) ને પૂર્ણ કરે છે તેની ખાતરી કરવા માટે બોન્ડિંગ મજબૂતાઈ અને ચોકસાઇ ગેજને ચકાસવા માટે ક્રોસ-કટ ટેપ પરીક્ષણો (ASTM D3359) નો ઉપયોગ કરે છે.
સપાટી ઉર્જા ચકાસણી:અગાઉથી સારવાર કરેલ પ્લાસ્ટિકની સપાટીઓ 42 mN/m કરતાં વધુ અથવા તેની સમાન સપાટીનું તાણ પ્રાપ્ત કરે છે તેની પુષ્ટિ કરવા માટે ડાયન પેન અથવા સંપર્ક કોણ સાધનોનો ઉપયોગ કરે છે.
ટકાઉપણું અને પ્રદર્શન:લાંબા ગાળાની વિશ્વસનીયતા માટે સોલ્ટ સ્પ્રે, થર્મલ શોક, સ્ક્રેચ અને રાસાયણિક પ્રતિકાર પરીક્ષણો દ્વારા તૈયાર વર્કપીસનું મૂલ્યાંકન કરે છે.
મુખ્ય પ્રમાણપત્રો:ISO 9001/14001/45001 ધોરણો હેઠળ પ્રમાણિત અને 3 શોધ પેટન્ટ, 7 સૉફ્ટવેર કૉપિરાઇટ અને 57 ઉપયોગિતા મોડેલ પેટન્ટ દ્વારા સમર્થિત.
FAQ
હોટ ટૅગ્સ: પ્લાસ્ટિક પેઇન્ટિંગ લાઇન, ચાઇના પ્લાસ્ટિક પેઇન્ટિંગ લાઇન ઉત્પાદકો, સપ્લાયર્સ, ફેક્ટરી